Паронит листовой применяют для вырубки плоских прокладок между разъемными деталями, если выбранная марка выдерживает рабочую среду, давление и температуру узла. Для листового паронита проверяют состав, толщину, размеры фланца и требования к сжатию: похожие листы могут иметь разные характеристики.
Состав и назначение материала
Паронит листовой — сжатый листовой материал для изготовления прокладок в плоских разъемных соединениях. При затяжке крепежа прокладка сжимается между поверхностями и помогает заполнить их мелкие неровности, если материал и конструкция соединения подобраны правильно.
Классическое определение паронита относится к асбестоволокнистым листам. Современные безасбестовые прокладочные материалы могут выглядеть похоже, но иметь другую основу, связующее и рабочие характеристики. Название на ценнике не заменяет маркировку, паспорт и сведения о составе.
Для старого листового паронита с неизвестным происхождением состав нельзя определять только по цвету, запаху или плотности. До резки и обработки выясняют, что это за материал и какие меры обращения предусмотрены. Не следует шлифовать или сверлить неизвестный лист как обычную строительную плиту.
Безасбестовые листы также бывают неодинаковыми: например, производитель может использовать синтетические или минеральные волокна, наполнители и эластомерное связующее. В отдельных марках предусмотрено металлическое армирование. Поэтому листы одной толщины не становятся взаимозаменяемыми только из-за похожего внешнего вида.
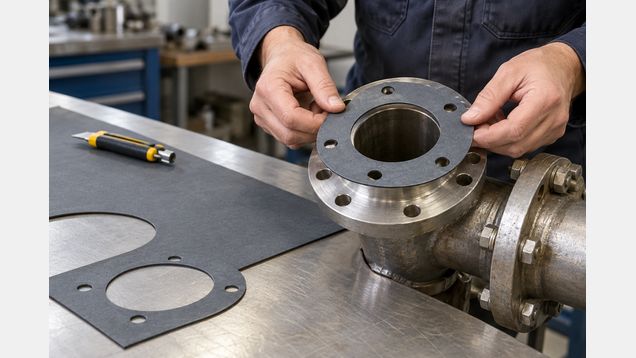
Прокладочный лист раскраивают по форме соединения: вырезают контур и отверстия под крепеж и проход среды. Применение в основном связано с крышками, фланцами, корпусами и другими плоскими разъемами оборудования. Для мягких трубных соединений и подвижных широких швов нужен материал, рассчитанный именно на такую геометрию.
Среда, давление и температура
Марку выбирают по среде, которая будет соприкасаться с прокладкой: вода, масло, топливо, газ или раствор химического вещества могут по-разному воздействовать на связующее. Уточняют не только название жидкости, но и концентрацию, присадки, температуру и возможные промывочные составы.
Пределы давления и температуры нельзя оценивать независимо друг от друга. Для прокладочных листов производители публикуют таблицы или диаграммы «давление — температура», где условия приведены для определенной марки и толщины. При повышении температуры допустимая нагрузка может меняться, поэтому одного максимального значения из краткого описания недостаточно.
Учитывают также форму и состояние уплотняемых поверхностей, жесткость фланцев, число крепежных болтов и усилие затяжки. Материал должен уплотняться в пределах допустимого сжатия и сохранять контакт при рабочих нагрузках. Если фланец перекошен, имеет глубокие риски или деформирован, толстая прокладка сама по себе проблему не исправит.
Паронит листовой выбирают по марке и условиям оборудования, а не по обещанию «универсальности». Для ответственного соединения сверяют таблицу изготовителя и требования проекта; учитывают среду, температуру, давление и толщину. При отсутствии данных их уточняют у проектировщика.
Как определить толщину и размеры
Толщина зависит от конструкции соединения, качества поверхностей, жесткости фланцев и предусмотренного усилия сжатия. Слишком толстый материал не всегда лучше: он может сильнее деформироваться, вытекать в зазор или хуже сохранять нагрузку после затяжки. Предпочтительна толщина, указанная для данного узла или марка листа, одобренная изготовителем оборудования.
Листовым паронитом вырезают прокладку с точной геометрией посадочной поверхности. Наружный контур, внутреннее отверстие и отверстия под болты должны совпадать с соединением, не перекрывая канал и не заходя на выступающие элементы. Перед раскроем сверяют чертеж, старую прокладку и фактические размеры детали.
Если размеры старой детали неизвестны, готовую прокладку нельзя считать безошибочным шаблоном: она могла вытянуться, смяться или порваться при снятии. Сначала очищают и измеряют сопрягаемые поверхности, затем проверяют форму по документации оборудования. Вырез не должен иметь надрывов и острых заусенцев, которые могут начать разрушаться при затяжке.
Для листов одной марки изготовитель указывает допустимые толщины, размеры и физико-механические показатели. При сравнении смотрят на сжимаемость, восстановление после снятия нагрузки, прочность и химическую стойкость. Значения из таблицы относятся к испытанному образцу и не отменяют проверки соединения в реальных условиях.
В некоторых технических листах отдельно отмечено, что более тонкий лист может показывать лучшие сочетания давления и температуры. Это не универсальная команда брать минимальную толщину: прокладка должна компенсировать неровности и обеспечивать требуемую герметичность в заданной конструкции. Решение сверяют с расчетом соединения.
Подготовка и раскрой
Перед раскроем лист расправляют на ровной поверхности и проверяют на трещины, расслоения, складки и следы увлажнения. Поврежденный участок не используют в рабочей прокладке. Материал хранят в соответствии с паспортом, защищая от загрязнения, перегиба и условий, которые меняют его форму.
Контур переносят с чертежа или размерного шаблона и вырезают подходящим инструментом без сильного растяжения. Кромки должны быть ровными, а отверстия — чистыми, без вырванных фрагментов. При обработке материала, состав которого не подтвержден, сначала устанавливают его тип и порядок безопасной работы.
Перед сборкой с сопрягаемых поверхностей удаляют остатки старой прокладки, масло, рыхлую коррозию и мусор, не повреждая металл. Поверхность должна соответствовать требованиям оборудования: грубая зачистка может оставить риски и изменить плоскость. Чистоту проверяют по всей площади контакта, включая перемычки между отверстиями.
Установка и затяжка соединения
Прокладку устанавливают сухой или с обработкой поверхности только тогда, когда такой порядок прямо указан для выбранного материала и узла. Смазка, герметик или противозадирный состав могут изменить трение и усилие сжатия. Не добавляют их по привычке, если инструкция оборудования этого не предусматривает.
Перед затяжкой прокладку центрируют между поверхностями и проверяют, что она не смещается и не перекрывает канал. Фланцы сближают равномерно, не допуская перекоса. Болты затягивают в установленной последовательности и с заданным моментом, который зависит от крепежа и конструкции.
Недостаточная затяжка оставляет путь утечки, а чрезмерная может выдавить материал, повредить его или деформировать фланец. Поэтому не заменяют заданный момент усилием «на глаз». Для крупного, нагруженного или опасного трубопроводного узла используют технологию сборки и контроль, предусмотренные проектом.
После демонтажа уплотнение обычно заменяют новым: уже сжатый лист может не восстановить исходную форму и герметичность. Перед повторным пуском проверяют центровку прокладки, крепеж и состояние поверхностей. Испытание проводят способом, установленным для оборудования, с безопасным контролем утечек.
Проверка маркировки и готового узла
До раскроя сверяют название и марку материала, состав, толщину, партию и технический лист. Для безасбестовой замены отдельно подтверждают, что она подходит к той же среде, давлению, температуре и типу фланца; простая замена по размеру этого не гарантирует.
Для листового паронита, применяемого в оборудовании под давлением или с горячей средой, проверяют все условия по документации, а не только максимумы в рекламной карточке. При сомнении уточняют допустимость марки у изготовителя прокладочного материала или оборудования до вырезания и монтажа.
После сборки контролируют равномерность затяжки и отсутствие видимого смещения материала. При испытании наблюдают за соединением на предусмотренном режиме; обнаруженную течь не устраняют подтяжкой на работающем оборудовании без безопасной процедуры. Узел выводят из эксплуатации и приводят в исправное состояние по инструкции.
После монтажа сохраняют маркировку партии и данные о прокладке в документах на оборудование. Паронит листовой, установленный в ответственном узле, отмечают в записи о ремонте с указанием марки и толщины, чтобы при следующем обслуживании подобрать совместимый материал.