Гайка заклепочная создаёт резьбу в тонком листе и устанавливается с одной стороны: при осадке корпус деформируется за листом. Параметры гайки заклепочной подбирают по резьбе, толщине пакета, форме и материалу. Размер отверстия и режим установки сверяют с таблицей изготовителя, чтобы вставка не проворачивалась и не повреждала лист.
Как устроена резьбовая заклёпочная вставка
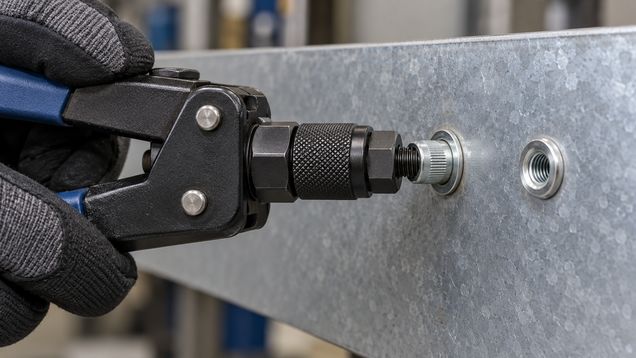
Гайка заклепочная — это крепёж с внутренней резьбой, который устанавливают в заранее подготовленное отверстие тонкостенной детали. Инструмент тянет резьбовой шток, и корпус вставки укорачивается, образуя с обратной стороны листа замыкающую головку. После снятия инструмента в детали остаётся резьба для винта или болта. Для установки часто достаточно доступа только к одной стороне панели.
Такое соединение применяют, когда лист слишком тонкий для надёжной нарезки резьбы или к его обратной стороне трудно подойти обычной гайкой. Вставка не является универсальной заменой сварной гайки: допустимую нагрузку определяют с учётом материала и толщины листа, формы корпуса, качества установки и режима эксплуатации. Для несущего, вибрационного или ответственного соединения используют данные изготовителя и расчёт узла.
Винт можно выкручивать для обслуживания панели, а установленная вставка остаётся в детали. Если резьба износилась или отверстие повреждено, способ ремонта выбирают для конкретной конструкции.
Форма корпуса и защита от проворачивания
Размер гайки заклепочной выбирают не только по резьбе, но и по форме корпуса. Круглая гладкая втулка устанавливается в круглое отверстие и удобна для многих обычных соединений, однако сопротивление проворачиванию зависит от материала, поверхности и момента затяжки винта. Рифлёная поверхность лучше цепляется за деталь, но её применение также ограничено данными конкретной модели.
Шестигранный корпус создаёт механическое зацепление с гранями подготовленного отверстия и может лучше сопротивляться проворачиванию. Для него требуется отверстие соответствующей формы и точности; простое круглое сверление не обеспечивает такой посадки. Квадратные и другие специальные варианты устанавливают только с рекомендованной оснасткой.
Выбор формы зависит от нагрузки, инструмента и прочности листа. При вибрации или высокой затяжке проверьте показатели сопротивления проворачиванию и вырыву для сочетания материалов; внешнего совпадения корпуса и отверстия недостаточно.
Буртик, торец и исполнение
Буртик опирается на наружную поверхность детали и закрывает край отверстия. У увеличенного буртика больше площадь опоры, что может быть полезно для тонкого или мягкого материала. Низкий буртик уменьшает выступ над поверхностью. Потайное исполнение позволяет получить более ровную поверхность, но требует подходящей зенковки и достаточной толщины детали, чтобы не ослабить лист.
Вставки выпускают с открытым или закрытым концом. Открытая конструкция оставляет проход через резьбовую часть; закрытый торец может ограничить проникновение влаги или загрязнений внутрь корпуса, но сам по себе не гарантирует герметичность всего соединения. Если узел должен защищать содержимое корпуса от воды или пыли, проверьте заявленные свойства изделия и предусмотрите уплотнение по проекту.
Перед выбором сравните высоту буртика, длину корпуса, форму и требуемую глубину посадки. Не всякая головка помещается в углубление или подходит к сопрягаемой детали. Условия контакта, зазор под инструмент и возможность поставить винт по оси учитывают до сверления панели.
Резьба, толщина листа и рабочий диапазон
Гайка заклепочная должна иметь резьбу, совпадающую с используемым винтом. Обозначение метрической резьбы указывает её номинальный размер; тип и шаг проверяют по маркировке или каталогу. Не пытайтесь компенсировать несовпадение резьбы усилием: неподходящий винт повреждает внутренние витки и может застрять после затяжки.
При подборе гайки заклепочной измеряют общую толщину всех слоёв, которые будет зажимать установленный корпус. Изготовитель указывает для каждой модели допустимый диапазон толщины, часто называемый рабочим или установочным диапазоном. Слишком тонкий пакет не даст корпусу сформировать правильную замыкающую часть, а при превышении верхней границы вставка может не осесть полностью или деформировать соединение.
Рабочий диапазон сверяют с общей толщиной листов, покрытий и прокладок в узле. Если толщина различается, подберите модель с подходящим диапазоном для всех деталей или разделите соединения по группам; инструмент не компенсирует неверный размер.
Материал и условия работы соединения
Корпуса делают из стали, алюминия и нержавеющих сплавов. Материал выбирают с учётом прочности панели, нагрузки и окружающей среды. Более твёрдая вставка не автоматически подходит к мягкому алюминиевому или тонкому листу: важны также площадь опоры, форма корпуса и усилие, при котором материал панели может смяться или растрескаться.
Для влажной или наружной эксплуатации проверьте коррозионную стойкость вставки и винта, а также совместимость контактирующих металлов. В присутствии влаги разные металлы могут ускорять коррозию менее стойкого элемента. Маркировка «нержавеющая» или цвет покрытия без указания материала и условий применения не заменяет технические данные изделия.
Если соединение испытывает вибрацию, циклическую нагрузку или нагрев, учитывают способ фиксации винта и допустимые параметры самого узла. Гайка с резьбовой вставкой создаёт внутреннюю резьбу в панели, но не задаёт автоматически момент затяжки винта. Его определяют для соединяемых деталей и крепежа, чтобы не повредить резьбу или лист.
Подготовка отверстия и инструмента
Диаметр отверстия берут из технической таблицы выбранной модели. Слишком большое отверстие ухудшает удержание и повышает риск проворачивания; слишком маленькое может не принять корпус или повредить его при запрессовке. Перед серийной работой проверьте размер сверла и состояние кромки на образце из того же материала и толщины.
Отверстие выполняют перпендикулярно панели, затем удаляют заусенцы, если этого требует конструкция и инструкция. Заусенец мешает прилеганию буртика, а чрезмерная зенковка уменьшает опорную толщину листа. Для шестигранного корпуса используют соответствующую пробивную или формующую оснастку, если она предписана производителем.
Подберите инструмент под тип и резьбу вставки; проверьте совместимость штока и носовой насадки. Вставку навинчивают без перекоса и вводят в отверстие так, чтобы буртик лёг на панель всей плоскостью. Неподходящая насадка может повредить резьбу или нарушить посадку.
Установка и контроль результата
Гайка заклепочная устанавливается инструментом, совместимым с её резьбой и конструкцией. При осадке шток тянет корпус, формируя замыкающую головку за листом; ход или усилие задают по инструкции к модели. Ручной инструмент подходит не для любого объёма и усилия.
После осадки инструмент снимают предусмотренным способом, не выкручивая вставку из панели. Осмотрите буртик: он должен прилегать к поверхности без заметного перекоса или зазора, а корпус не должен свободно вращаться. Проверьте резьбу подходящим винтом, вкручивая его без усилия. Если соединение шатается, прокручивается или лист вокруг него деформирован, деталь не нагружают до выяснения причины.
Для серийного монтажа настройку проверяют на пробной панели из тех же материалов и толщины, а затем периодически контролируют установленную оснастку. Чрезмерная осадка может смять лист или испортить резьбу, недостаточная — оставить слабое соединение. Значения настройки, допустимые усилия и порядок контроля берут из руководства производителя, поскольку универсального режима для всех корпусов не существует.
Что проверить до сборки узла
До установки сопрягаемой детали убедитесь, что резьба соответствует винту, буртик не мешает прилеганию и вокруг отверстия нет трещин или складок. Сверьте фактическую толщину пакета с рабочим диапазоном, а материал и покрытие — с условиями эксплуатации. Для каждой толщины и формы отверстия используйте только те размеры, которые указаны изготовителем.
В технической документации указанная модель должна быть применима к панели и предполагаемой нагрузке. Проверьте, что длины гайки заклепочной достаточно для выбранного пакета листов, отверстие выполнено нужного диаметра, а корпус сформировал ровную замыкающую головку с обратной стороны. Если испытание на образце выявляет проворачивание или повреждение листа, остановите установку и пересмотрите размер, форму корпуса или режим инструмента.
Винт затягивают после установки ответной детали и проверки отверстий. Герметизацию стыка выполняют отдельно, если она нужна по проекту; закрытый торец сам по себе её не гарантирует. Ответственный узел проверяют расчётом или испытанием на образце.