Хромирование наносят на очищенную и подготовленную деталь как декоративный или износостойкий слой; его толщина и состав подслоёв зависят от назначения. Перед хромированием согласуют материал основы, требуемый внешний вид и контроль покрытия с профильным производством: электролитический процесс требует промышленной вентиляции и защиты.
Назначение хромового слоя
Хромирование — электролитическое нанесение слоя хрома на поверхность детали. Декоративное покрытие создаёт яркий металлический вид, а твёрдое промышленное покрытие применяют там, где важны износостойкость, твёрдость или снижение трения. Это разные задачи: требования к толщине, подготовке основы и последующей обработке нельзя подменять одной формулировкой «покрыть хромом».
В декоративной системе тонкий верхний слой часто наносят поверх промежуточных металлов, например никелевого слоя. Именно подслои во многом формируют гладкость и защитные свойства всего покрытия. Твёрдый хром может наноситься непосредственно на подготовленный металл, если такой порядок подходит детали и заданным характеристикам. Фактическую схему определяет технолог производства.
Хромирование не является окраской аэрозольной краской с металлическим блеском. Электролитическое покрытие формируется на детали в специализированной ванне и требует контакта с оснасткой, контроля процесса и обработки после ванны. Для непроводящей или пористой основы могут понадобиться промежуточные операции или проводящий слой; совместимость проверяют отдельно.
Как выбрать тип покрытия
Для хромирования сначала определите назначение детали: декоративная отделка, восстановление изношенного размера или рабочая поверхность под трение и нагрузку. Укажите материал и состояние основы, зоны, которые нужно закрыть, размеры после обработки и условия эксплуатации. Без этих данных исполнитель не сможет корректно подобрать тип покрытия и способ подготовки.
Для наружной детали важны воздействие влаги, соли, перепады температуры и повреждения в эксплуатации. Для внутренней фурнитуры критериями могут быть внешний вид, стойкость к чистке и сохранение размеров посадки. Не следует считать хромовый слой самостоятельной гарантией от коррозии: защитный результат зависит от всей системы слоёв, качества основы и отсутствия дефектов.
Если требуется ремонт уже покрытой детали, сообщите исполнителю, из чего изготовлена основа и чем она была покрыта раньше. Старый хром, никель, краска, припой и локальные ремонтные участки удаляют или маскируют по-разному. При неизвестном составе и повреждённом основании сначала проводят оценку, а не начинают шлифование всей поверхности.
Подготовка поверхности
До нанесения покрытия с детали удаляют загрязнения, масла и непрочные слои, проверяют трещины, поры и следы коррозии. Подготовка обычно включает механическую доводку и промышленные операции очистки, выбранные под конкретный металл и технологию. Нельзя назначить единый абразив, растворитель или химический состав для стали, алюминиевого сплава, латуни и детали с прежним покрытием.
Геометрия после обработки имеет значение. Снятие старого слоя и полировка могут изменить кромки, радиусы, резьбу и точные размеры. Участки, которые нельзя покрывать, обозначают до передачи в производство; отверстия, посадочные поверхности и внутренние каналы требуют отдельного согласования. Если деталь работает в сборке, заранее определите допустимое изменение размеров.
Перед хромированием поверхность должна соответствовать требованиям выбранного процесса по чистоте, шероховатости и состоянию металла. Маскировка, подвес и электрический контакт влияют на то, где и насколько равномерно сформируется слой. Эти операции выполняет подготовленный персонал: самостоятельная очистка в кислотах или работа с промышленной химией создаёт риск ожогов, токсичного воздействия и повреждения детали.
Резьбу, точные отверстия и зоны плотной посадки защищают по технологическому заданию. Нельзя заранее заклеивать или затыкать их бытовым материалом: он может не выдержать процесса и загрязнить ванну. Требования к маскированию передают исполнителю вместе с чертежом или размерами, а после обработки проверяют по тем же базовым точкам.
Как проходит нанесение
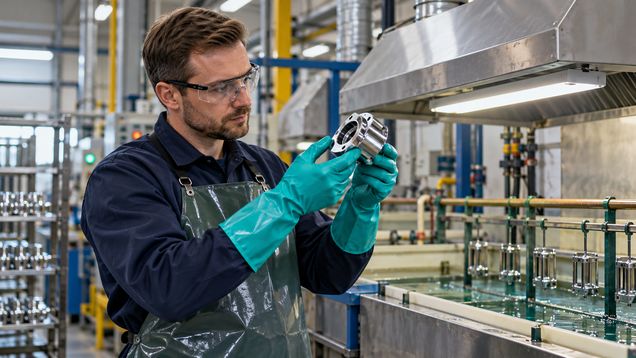
Промышленное нанесение включает подготовку детали, её подключение к технологической оснастке, электролитический этап, промывку и последующую доводку по требованиям заказа. Для декоративной схемы могут добавляться подслои, а для твёрдого покрытия — дополнительные операции, предусмотренные технологией. Это ориентир по этапам, а не инструкция для самостоятельного электролиза.
- Исполнитель уточняет материал детали, назначение, допуски, требуемый вид поверхности и участки маскирования.
- Основание очищают и подготавливают, затем проверяют, нет ли дефектов, которые проявятся после нанесения металла.
- Слои наносят в установленной для выбранной технологии последовательности. Толщину и распределение контролируют по заданным параметрам детали.
- После технологической обработки деталь промывают и доводят предусмотренным способом; операции зависят от состава покрытия и основы.
- Готовую поверхность осматривают и измеряют там, где это важно для работы детали или приёмки заказа.
Традиционные ванны с шестивалентным хромом могут создавать аэрозольный туман, содержащий опасные соединения. Такое покрытие нельзя наносить дома, в гараже или обычной малярной зоне. Нужны предназначенное для процесса производство, рассчитанная местная вытяжка, контроль воздействия на работников, обращение с отходами и соблюдение применимых требований безопасности.
Существуют системы на основе трёхвалентного хрома и другие варианты отделки, но их свойства и допустимое применение не полностью совпадают с традиционным покрытием. Замена зависит от требуемого внешнего вида, износостойкости, размеров и условий эксплуатации. Попросите исполнителя указать применяемую технологию и подтвердить, что она подходит изделию.
Проверка качества готового слоя
Осмотрите поверхность при равномерном освещении: не должно быть заметных участков отслоения, пузырей, пропусков и грубых наплывов, если такие дефекты не предусмотрены заданным декоративным эффектом. Сверьте цвет и блеск с согласованным образцом. Оттенок может отличаться между разными системами и основами, поэтому слово «хром» само по себе не задаёт точный внешний вид.
Проверьте размеры, резьбу и посадочные места после обработки. Если покрытие выполняет рабочую функцию, одной визуальной оценки недостаточно: вид контроля и критерии приёмки указывают в заказе или техническом задании. Для декоративной детали также полезно заранее согласовать, как будут проверяться равномерность и состояние труднодоступных мест.
Хромирование не исправляет трещины основы, слабую сварку или неверную геометрию детали. При появлении пятен, шелушения или отслаивания не зачищайте поверхность до металла без оценки причины: дефект может затрагивать подслой или подготовку основания. Переделку и способ ремонта согласуйте с производством, особенно если деталь должна сохранять точные размеры.
Условия приёмки и эксплуатации
При хромировании заранее зафиксируйте тип покрытия, зоны обработки, маскировку, контроль размеров и видимый критерий качества. Перед монтажом убедитесь, что детали высушены и не повреждены при перевозке. Для ухода используйте способ, рекомендованный исполнителем; абразивная чистка и агрессивная химия могут поцарапать или изменить поверхность.