Анодирование алюминия формирует в поверхностном слое самого металла пористый оксид, который можно окрасить и затем герметизировать. При анодировании алюминия подготовка сплава, оттенок и толщина покрытия влияют на внешний вид, защиту и итоговые размеры детали. Режим выбирают по её назначению.
Что происходит с алюминиевой поверхностью
Анодирование алюминия — электрохимическая обработка, при которой на поверхности сплава формируется оксидный слой. Это не краска и не отдельная плёнка, наклеенная сверху: слой развивается из самого алюминия и связан с основой. Поэтому качество поверхности до обработки влияет на то, как будет выглядеть готовая деталь.
У оксидного слоя есть пористая структура, через которую можно добавить цвет или пигмент. После окрашивания поры обычно закрывают предусмотренным системой способом герметизации. Эта заключительная операция влияет на стойкость к загрязнениям и сохранение цвета; конкретный метод зависит от процесса и назначенного применения.
Выбор декоративного или твёрдого слоя
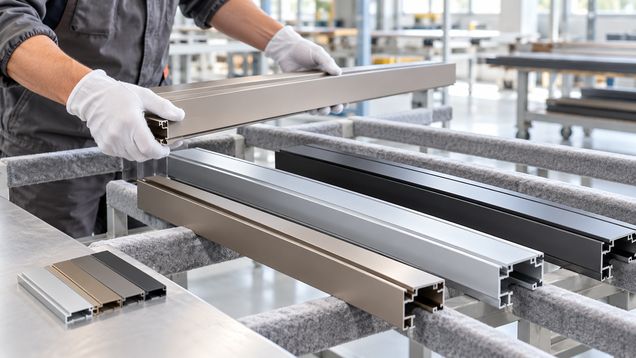
Тип анодирования алюминия подбирают по задаче. Для архитектурных профилей и видимой фурнитуры важны равномерный цвет, блеск и соответствие образцу. Для нагруженной детали приоритетами могут быть износостойкость, толщина и сохранение рабочих размеров. Декоративная и твёрдая обработка не являются взаимозаменяемыми только потому, что обе формируют оксид.
Итоговый оттенок зависит не только от красителя. На него влияют состав сплава, термическое состояние, блеск и фактура поверхности, предварительная очистка и выбранный способ окраски. Если партия деталей должна выглядеть одинаково, согласуйте диапазон оттенка на образцах из той же марки и состояния материала.
Не всякий алюминиевый сплав даёт одинаково предсказуемый внешний результат. Разные детали одной конструкции могут заметно различаться после обработки, если изготовлены из разных сплавов или имеют разную фактуру. До запуска партии передайте исполнителю маркировку материала и образец требуемого вида, а при неопределённости закажите пробную обработку.
Подготовка детали и размеров
До обработки осмотрите деталь на царапины, вмятины, заусенцы, следы сварки, масло и загрязнения. Дефекты могут проявиться сильнее после изменения блеска или окрашивания. Поверхность шлифуют, матируют или полируют в зависимости от нужной фактуры; нельзя выбирать абразив и степень доводки, не зная сплава и требований к виду.
Перед анодированием алюминия также согласуйте, какие отверстия, резьбы, контактные площадки и посадочные поверхности следует маскировать. Оксидный слой изменяет размеры детали, поэтому для точного сопряжения обработку учитывают заранее в чертеже или заказе. Особенно важны отверстия и валы, где даже небольшое изменение может повлиять на посадку.
Если после обработки планируется клей, краска или герметик, сообщите это заранее. Герметизированный оксид может иначе сцепляться с последующим материалом, а дополнительные операции способны потребовать иной последовательности промывки и сушки. Анодированная поверхность не считается автоматически подготовленной для любого клея или лакокрасочного покрытия.
Сталь, пластик и большинство других материалов не получают такой же оксидный слой, как алюминий. Для смешанного изделия уточните, можно ли обработать его целиком и как защитить соседние материалы. Если деталь состоит из соединённых компонентов, важно проверить, выдержат ли они электролит, промывку и дальнейшую сушку.
Как устроен технологический процесс
Анодирование алюминия выполняют в оборудованном производстве. Общая последовательность включает проверку материала, очистку и предварительную подготовку, электрохимический этап, возможное окрашивание, герметизацию и итоговый контроль. Состав ванны, температура, электрический режим и длительность зависят от конкретной технологии; по одному универсальному рецепту надёжный слой не получают.
- Сверяют сплав, геометрию, требуемый тип покрытия и допустимые размеры после обработки.
- Удаляют загрязнения и подготавливают поверхность способом, подходящим для сплава и желаемой фактуры.
- Защищают маской зоны, которые не должны измениться, и проверяют контакт детали с технологической оснасткой.
- Формируют оксидный слой в контролируемом электролитическом процессе; при необходимости добавляют предусмотренную технологией окраску.
- Герметизируют поры и проверяют слой по согласованным требованиям к толщине, цвету, целостности и размерам.
В процессе используют электрический ток, электролит и химические растворы; открытые ванны могут создавать вредные пары и туман. Очистка, травление и смешивание химикатов не подходят для домашнего эксперимента. Производству необходимы рассчитанная вентиляция, средства защиты, безопасное обращение с жидкостями и контроль слива отходов по действующим на месте правилам.
Окрашивание и герметизация
Цвет добавляют в пористый оксид подходящим для выбранной технологии способом. Органические красители и неорганические пигменты могут давать разный диапазон оттенков и по-разному вести себя при эксплуатации. Не выбирайте цвет только по экрану или каталожной карточке: для фасадной детали образец следует смотреть при освещении, близком к месту установки.
Герметизация закрывает поры и помогает уменьшить окрашивание поверхности загрязнениями и потерю цвета. Выбранная операция должна соответствовать окрашиванию и функции слоя. Если поверхность нужна для склеивания или нанесения краски, заранее согласуйте с исполнителем тип герметизации и подготовку после неё.
Вариант цвета и герметизации фиксируют в заказе вместе с маркой сплава и фактурой. Без согласованного контрольного образца спор о том, «слишком тёмная» или «недостаточно матовая» партия, будет трудно разрешить: эти характеристики зависят от материала и освещения.
Проверка готового покрытия
Проверьте цвет, блеск и равномерность при рассеянном свете. На поверхности не должно быть порошистых участков, заметных пятен, наплывов или повреждений, если они не входят в согласованный рисунок. Для серии полезно заранее определить допустимый разброс оттенка и сравнивать детали с одним образцом, а не между случайными партиями.
Толщину слоя и качество герметизации проверяют подходящими методами контроля. Уточните, какие измерения исполнитель выполняет и какие результаты может приложить к заказу. Одного визуального осмотра недостаточно, если покрытие отвечает за износостойкость, электрическую изоляцию или работу точной пары деталей.
Анодирование алюминия не устраняет механические дефекты, появившиеся до обработки. Если на уже обработанной детали появились пятна, царапины или повреждение цвета, не пытайтесь исправить их кислотой, абразивом или бытовым полиролем. Такие действия могут снять или изменить оксидный слой и увеличить участок ремонта. Способ восстановления выбирают по причине дефекта и согласуют с производством, особенно для профилей, установленных в фасадной конструкции.
Что согласовать до запуска партии
При анодировании алюминия заранее укажите сплав и состояние материала, требуемую фактуру, образец цвета, тип слоя, маскируемые зоны, допустимые размеры и контрольные параметры. Обсудите, какие операции потребуются после окраски и герметизации, если деталь будут склеивать или окрашивать. Эти сведения позволяют сравнить предложения производств по одинаковым условиям и принять обработанные детали по согласованным признакам.